Lectura automática y visión artificial: soluciones S-IE para producción y logística
S-IE plantea soluciones de lectura automática y visión artificial con tecnología Zebra para verificar etiquetas y mejorar la trazabilidad industrial.
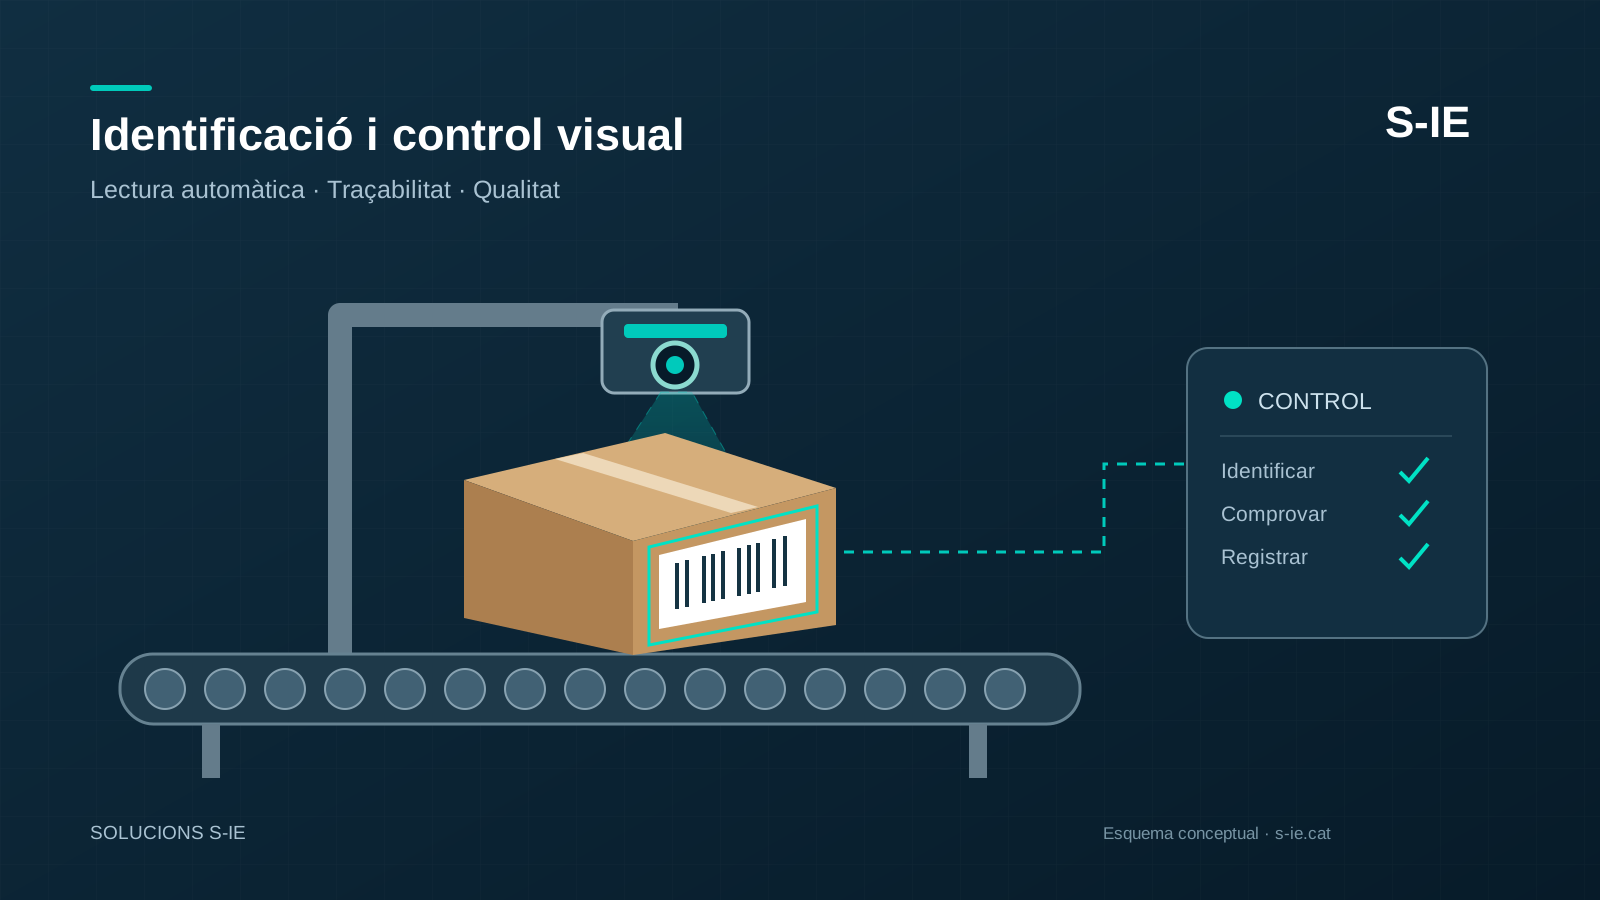
Una caja avanza por la cinta: el sistema lee el código, comprueba que corresponde a la orden de trabajo y registra el resultado. Si no se puede identificar o la información no coincide, genera una incidencia antes de que continúe el proceso.
Este es un ejemplo de lo que podemos plantear en S-IE combinando lectura fija industrial, visión artificial e integración con los sistemas de la empresa. Partimos del punto que se quiere controlar: identificar una pieza, comprobar una etiqueta o validar una expedición. Después definimos los equipos y la lógica que deben convertir esa captura en una acción útil.
La tecnología de Zebra ofrece distintas bases para estos proyectos, con lectores industriales fijos, cámaras y herramientas de software de la familia Aurora.
Leer un código e inspeccionar un producto: dos necesidades diferentes
Un lector fijo industrial captura códigos de barras o códigos bidimensionales, como Data Matrix y QR, en un punto definido del proceso. Permite automatizar lecturas que hoy pueden requerir una intervención manual.
La visión artificial analiza imágenes para comprobar características configuradas: la presencia de un elemento, una posición o la correspondencia con un patrón, según el equipo y las herramientas seleccionadas.
Pueden trabajar conjuntamente. Leer el código de una etiqueta permite identificar el producto; una inspección adicional puede comprobar si la etiqueta está presente y si su posición queda dentro de los márgenes previstos.
Una lectura correcta tampoco garantiza que los datos sean los esperados. Para comprobarlo, hay que compararlos con la orden, la referencia o la regla definida en el sistema.
¿Qué soluciones podemos plantear desde S-IE?
Los siguientes casos son propuestas de configuración. El alcance debe concretarse con muestras, pruebas y las condiciones reales de cada instalación.
Verificar la etiqueta después de imprimirla y aplicarla
En una línea de etiquetado podemos estudiar un control posterior a la impresión o a la aplicación. El sistema captura el código y contrasta los campos acordados con la información esperada.
Por ejemplo, podemos definir comprobaciones de referencia, lote o número de serie y una respuesta para cada resultado: conforme, lectura fallida o dato incorrecto. Si hay que comprobar texto impreso, como un lote o una fecha, se debe valorar una herramienta de reconocimiento de caracteres y validarla con la impresión real.
En S-IE podemos plantear el conjunto desde el origen: diseño de etiqueta, material, ribbon, impresora, aplicación y control de lectura. Una incidencia también puede tener su origen en el contraste, los reflejos, una arruga o la ubicación del código.
Registrar el paso de productos y cajas en producción
Un punto de lectura a la entrada o a la salida de una operación permite relacionar un identificador con un evento: producto procesado, caja completada o paso por una estación.
Para convertirlo en trazabilidad hay que definir qué se guarda: identificador, fecha y hora, punto de control y resultado. También hay que acordar cómo se tratan las lecturas repetidas, los productos sin código y los reenvíos después de una interrupción.
Facilitar el embalaje con lectura de manos libres
En una mesa de preparación, un lector fijo puede capturar el código cuando el operario presenta el producto dentro de la zona prevista. Podemos estudiar una validación contra el pedido y una indicación clara para continuar o revisar.
El proyecto debe distinguir entre identificar una referencia y contar unidades. Si distintos artículos comparten el mismo código, hace falta una lógica que evite confundir una lectura repetida con una unidad nueva.
Automatizar la identificación sobre cinta
Cuando las cajas pasan por un transportador, podemos valorar un punto de lectura o una configuración con varios lectores para cubrir las caras necesarias.
La selección depende del tamaño de las cajas, la posición de los códigos, la velocidad, la separación entre paquetes y las condiciones de luz. El objetivo es asociar cada lectura con la caja correcta y prever qué sucede cuando no se puede identificar.
Los túneles de lectura pueden formar parte de una arquitectura más amplia con otras funciones, siempre que se hayan dimensionado e integrado expresamente.
Controlar expediciones en un muelle de carga
Podemos estudiar puntos de captura que contrasten los identificadores leídos con una expedición prevista. Para que el control sea útil, hay que delimitar la zona y evitar atribuir a una carga los códigos de un palé cercano.
Una lectura de código de barras requiere visibilidad del código. Si se necesita identificar elementos ocultos o leer múltiples etiquetas sin visión directa, conviene valorar también una arquitectura RFID según el material y el entorno.
Añadir inspecciones visuales de calidad
Cuando la necesidad va más allá de leer códigos, podemos estudiar cámaras de visión para comprobar presencias, posiciones o diferencias respecto a un criterio acordado.
Un ejemplo sería detectar una etiqueta ausente o un componente visible que falta antes de cerrar una caja. La viabilidad depende de lo que se puede ver, de la iluminación y de la variabilidad del producto. Las tolerancias y los criterios de aceptación deben probarse con muestras conformes y defectuosas.
De la captura a la acción
Una solución completa debe definir qué sucede después de la lectura o de la inspección.
| Resultado | Respuesta que se puede diseñar |
|---|---|
| Identificador correcto y esperado | Registrar el paso y autorizar la continuación |
| Código leído pero no esperado | Avisar de la discrepancia y retener la unidad según el proceso |
| Sin lectura | Solicitar revisión o activar la gestión de incidencias |
| Inspección visual no conforme | Señalizar, registrar y gestionar la unidad |
| Comunicación interrumpida | Aplicar el comportamiento de contingencia acordado |
Las órdenes a un PLC, el desvío de un producto o la parada de un equipo requieren integrar y validar las señales con el responsable de la línea.
Conexión con ERP, SGA y control de producción
En S-IE orientamos el proyecto para que los datos lleguen al lugar donde se necesitan. Podemos valorar la conexión con un ERP, un SGA/WMS, una aplicación de producción o un PLC, según las interfaces disponibles.
La familia Zebra Aurora aporta herramientas para configurar lectura e inspección, así como opciones para desarrollar aplicaciones de visión. La elección del software, las licencias y el hardware dependerá de la función concreta. La conexión con un sistema de gestión puede requerir desarrollo y configuración adicionales.
¿Cómo abordamos el proyecto?
- Definimos el control: qué queremos identificar o comprobar y qué decisión debe tomarse.
- Recogemos muestras y condiciones: etiquetas, productos, velocidad, distancias, espacio y entorno.
- Seleccionamos la configuración: lector o cámara, óptica, iluminación, soporte y señales.
- Acordamos los datos y las excepciones: formatos, comparaciones, duplicados, incidencias y comunicaciones.
- Realizamos una prueba piloto: con variaciones reales y casos difíciles, antes de validar la instalación.
- Preparamos la puesta en marcha: instrucciones, formación y mantenimiento acordado.
Los indicadores de la prueba pueden incluir porcentaje de lecturas válidas, falsos rechazos, unidades no conformes no detectadas y tiempo de respuesta. Los objetivos deben acordarse para el proceso concreto.
¿Quieres automatizar un punto de control?
Cuéntanos qué pasa por la línea, qué código o detalle debe comprobarse y qué debe hacer el sistema cuando detecta una incidencia. En S-IE te ayudamos a definir una propuesta que conecte identificación, etiquetado y datos de producción.
Hablemos de tu proyecto de lectura automática y visión artificial.